Nyheter
Hjem / Nyheter / Bransjyheter / hvordan lage polyesterfiber: bruksområder, utvalgskriterier og praktisk veiledning


hvordan lage polyesterfiber: bruksområder, utvalgskriterier og praktisk veiledning
Oct 14,2026
Hva er Tex i tekstiler? Den lineære tetthetsenheten hver kjøper må kjenne til
Oct 07,2026
Sofastoffmateriale forklart: Hvordan sammenligne holdbarhet, vevetyper og pris
Sep 30,2026
Nonwovens forklart: Hvordan bondede stoffer skiller seg fra vevde og strikkede tekstiler
Sep 23,2026
Spandex-materiale forklart: strekkegenskaper, blandingsforhold og fresepraksis
Sep 09,2026Polyesterfiber er polyetylentereftalat (PET), en kondensasjonspolymer bygget av to petrokjemiske monomerer: renset tereftalsyre (PTA) og monoetylenglykol (MEG).
Noen eldre linjer bruker fortsatt dimetyltereftalat (DMT) i stedet for PTA. Polymeren som resulterer er identisk, men DMT-ruten avgir metanol som et biprodukt, så moderne fiberanlegg foretrekker PTA, som kun produserer vann under forestringstrinnet.
Fiberkvalitets PET er definert av egenviskositet (IV), normalt 0,60 til 0,70 dL/g. Harpiks over 0,72 dL/g er stivere og bedre egnet til flaskekvalitet, mens under 0,55 dL/g spinner smelten til filamenter som er for svake til å trekkes pålitelig.
Tilsetningsstoffer kommer inn før spinning: titandioksid skaper semi-matt eller helt matt glans, masterbatches gir dope-farget farge, og varmestabilisatorer beskytter polymeren under høytemperaturtrekking.
En mindre vanlig variant, polycykloheksylendimetylentereftalat (PCDT), bruker en annen glykol og gir bedre elastisitet for møbelgarn. Mer enn 95 % av polyesterfiberen som produseres over hele verden er PET, så prosessen beskrevet her starter og slutter med den polymeren.
Polymerisering skjer før spinning, og konsistensen på dette stadiet bestemmer alt som følger.
MEG og PTA reagerer først ved 190 til 230 C under trykk for å danne bis(2-hydroksyetyl)tereftalat, et lavmolekylært mellomprodukt. Det andre trinnet kjører ved 260 til 280 C under nesten vakuum ettersom overskudd av MEG destilleres av og polymerkjedene vokser. Antimon-, titan- eller germaniumforbindelser katalyserer reaksjonen, og prosessen stopper når smelten når målet IV.
Smeltet PET ekstruderes deretter til tråder, avkjøles i avkjølt vann og kuttes til flis på omtrent 3 til 4 mm. Chipsen krystalliseres og tørkes til under 30 ppm fuktighet før de kan smeltes igjen. Vann angriper PET ved spinnetemperatur og spalter molekylkjeden, så en våt chip betyr en svak filament.
Smeltespinning konverterer tørkede PET-spon til kontinuerlig filament i én uavbrutt operasjon, og det er det raskeste trinnet i hele kjeden.
Opptakshastighet er hovedspaken: høyere hastighet avtrykker mer molekylær orientering i filamentet, noe som reduserer trekkforholdet som trengs senere og produserer et garn med en annen krympeprofil.
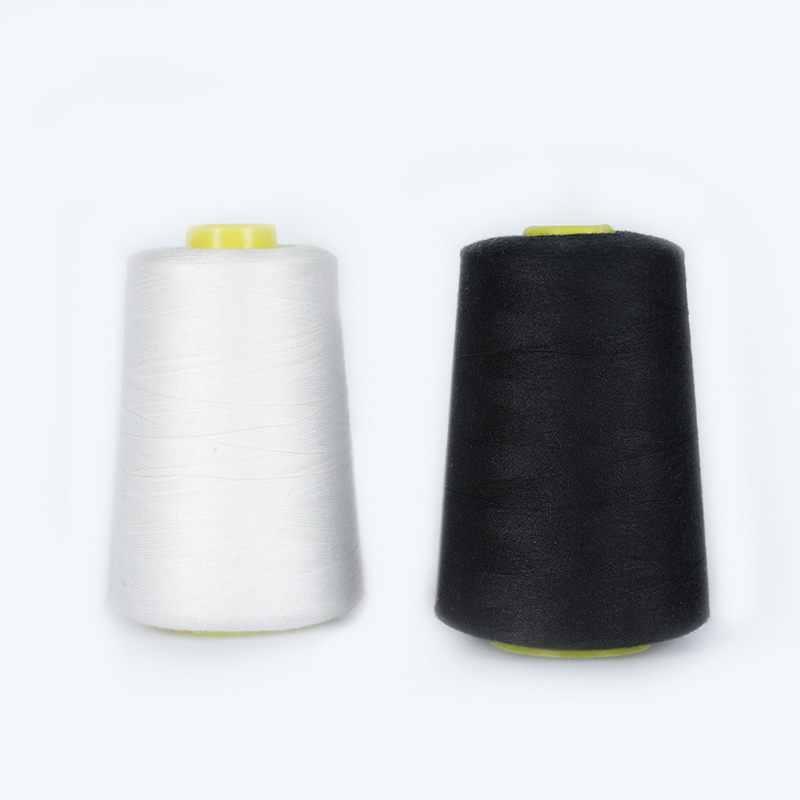 Polyester sytråd med lav forlengelse og myk tekstur Denne polyester sytråden gir lav forlengelse, ingen elastisitet og god fargeekthet. Den passer til diskusjonen om tegning fordi dens mekaniske egenskaper er formet av filamentorientering og opptakshastighet. Se produkt →
Nyspunnet filament er for svakt og for tøyelig til å bruke direkte, og tegning er det mekaniske trinnet som løser begge problemene.
Garnet strekkes 3 til 5 ganger sin opprinnelige lengde mellom oppvarmede godetruller. Polymerkjeder orienterer seg langs fiberaksen, fasthet stiger fra ca. 1,5 til 4,0-5,5 g/d, og forlengelsen ved brudd faller fra mer enn 100 % til 20-40 %. Tegningstemperatur, hastighetsforhold og avspenningssonen bestemmer balansen mellom styrke og krymping.
For et 75D/36F-garn er spinnedysens hulldiameter nær 0,2 mm og trekkforholdet er satt slik at den endelige forlengelsen forblir rundt 30 %; endre begge parameterne og stoffets håndfølelse endres selv om garntallet ikke gjør det.
For klesgarn følger vanligvis et tekstureringsstadium. Teksturering med falsk vridning varmer opp, vrir og vrir ut filamentet for å skape krymping, mens luftstråleteksturering sløyfer filamentene med komprimert luft for å skape en mykere, tykkere struktur.
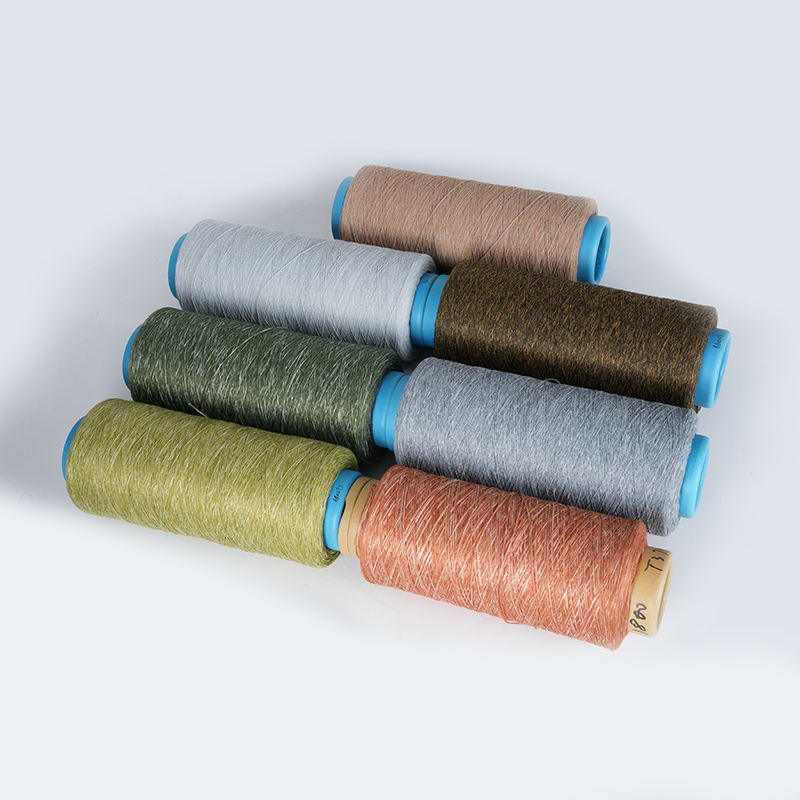 Farget luftteksturert garn for strikking og møbeltrekk Luftteksturert garn etterligner stiftgarn og kan etterligne ull, bomull eller lin. Tilgjengelig i deniere som 160D til 1800D, er den nyttig for tepper, puter og kjæledyrreir, noe som gjør den til et relevant valg etter tekstureringsstadier. Se produkt →
Den samme polyestersmelten kan bli kontinuerlig filamentgarn eller stapelfiber kuttet til en fast lengde, og valget endrer stoffet i stedet for bare garnet.
Kontinuerlige tråder med en jevn, jevn overflate. Lav pillingstendens, høy styrke og en skarp drapering gjør den til standard for sportsklær, fôr, gardiner og sytråder.
Klipp lengder på 38 til 90 mm, krympe og spunnet på bomulls- eller ullsystemer. Den gir en varmere, mykere hånd, blander seg lett med naturlige fibre og dominerer fleece, strikkevarer og arbeidsklær.
Stifteproduksjon legger til tre trinn etter tegning: krymping, varmeinnstilling ved 120 til 180 C og kutting. Crimp gir bulk og kohesjon, varmeinnstilling låser crimpen på plass, og kuttelengden er tilpasset spinnesystemet som skal behandle fiberen.
Polyester er spesifisert med tall i stedet for adjektiver, og fem parametere dekker de fleste praktiske innkjøpsrisikoer.
| Parameter | Typisk rekkevidde | Praktisk påvirkning |
| Denier per filament | 1,5 til 6,0 | Håndfølelse, stofftrekk, nyanseensartethet |
| Utholdenhet | 4,0 til 5,5 g/d | Sømstyrke, tau- og beltebestandighet |
| Forlengelse ved brudd | 20 til 40 % | Stretch og restitusjon i stoffform |
| Varmluftskrymping | 3 til 7 % | Plaggs vask og strykestabilitet |
| Fuktighet gjenvinne | 0,4 % | Tørkehastighet, statisk, bærerfargingsadferd |
Fordi farging ikke kan skje ved koking, viser skjærehjørner i polymerkvalitet seg som nyansevariasjon lenge før det ser ut som et trådbrudd. Kjør en liten prøve med fargestoffopptak på ethvert nytt parti før du forplikter deg til bulkproduksjon.
Det meste av polyester er farget i garn- eller stoffform, men dopfarget fiber blir farget under spinning, noe som eliminerer fargebadet helt og forbedrer fargeektheten.
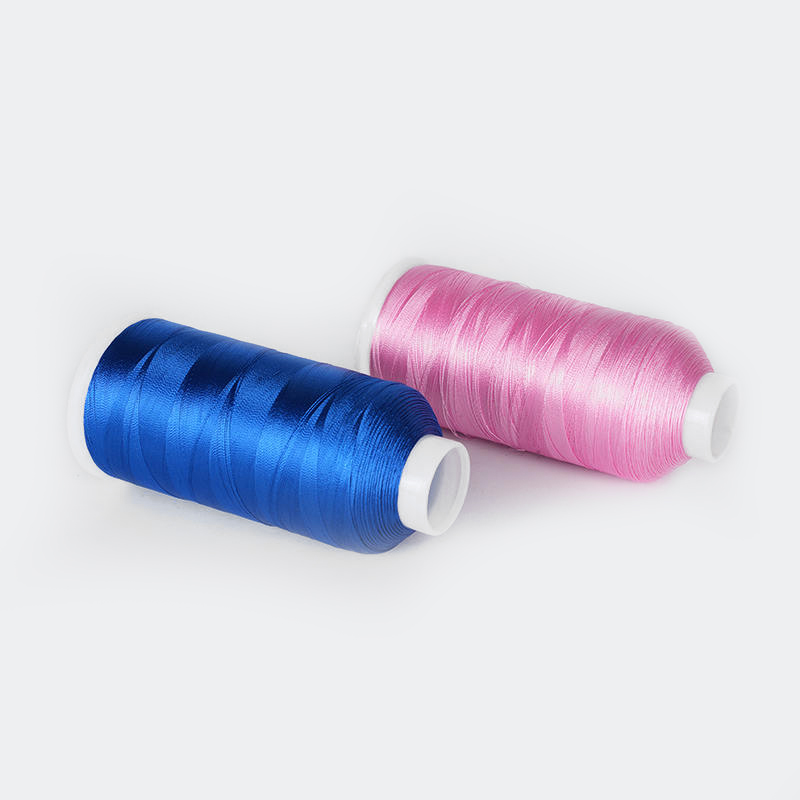 Polyester broderitråd med høy styrke og elastisitet Laget av polyester FDY, er denne broderitråden sterk, falmingsbestandig, elastisk og rynkebestandig. Den utfyller konteksten til dopfarget fiber ved å tilby et holdbart alternativ for broderiapplikasjoner. Se produkt →
Resirkulert polyester følger nesten samme rute, og bare utgangspunktet endres.
PET-flasker etter forbruk vaskes, flakes, tørkes og smeltes, deretter enten repolymeriseres eller mates direkte inn i en spinnelinje. Mekanisk resirkulert rPET kommer vanligvis inn med en lavere IV enn fersk brikke, så produsenter blander den med virgin polymer eller kjører solid-state polymerisasjon for å gjenoppbygge molekylvekten.
GRS-sertifisering bekrefter påstanden om resirkulert innhold, noe som betyr noe når et merke rapporterer Scope 3-tekstilutslipp eller sporer resirkulerte inputforhold. For råvaresiden, se hvordan resirkulert garn lages og hvilke råvarer som brukes .
Virgin polyester krever petroleumsavledet MEG og PTA, men resirkulert polyester erstatter opptil 100 % av råvarene med PET-flasker etter forbruk. Den resulterende fiberen er fortsatt PET med de samme kjemiske og mekaniske egenskapene.
PET begynner å brytes merkbart ned over 300 C. Spinning holdes like over smeltepunktet, på den laveste temperaturen som fortsatt gir en stabil flyt, for å beskytte molekylvekten og unngå geldannelse.
En spinnende linje produserer en såret spole i løpet av minutter, men hele kjeden fra rå monomer til stoffklar filament tar vanligvis en til to dager når krystallisering, tørking, trekking og herding er inkludert.
Nei. En trukket stiftfiber har i hovedsak samme fasthet som en trukket filament med samme denier, fordi begge går gjennom samme orienteringstrinn. Forskjellen er taktil, ikke mekanisk styrke.
E -postadressen din blir ikke publisert. Nødvendige felt er merket *


